Español
 English
 Português


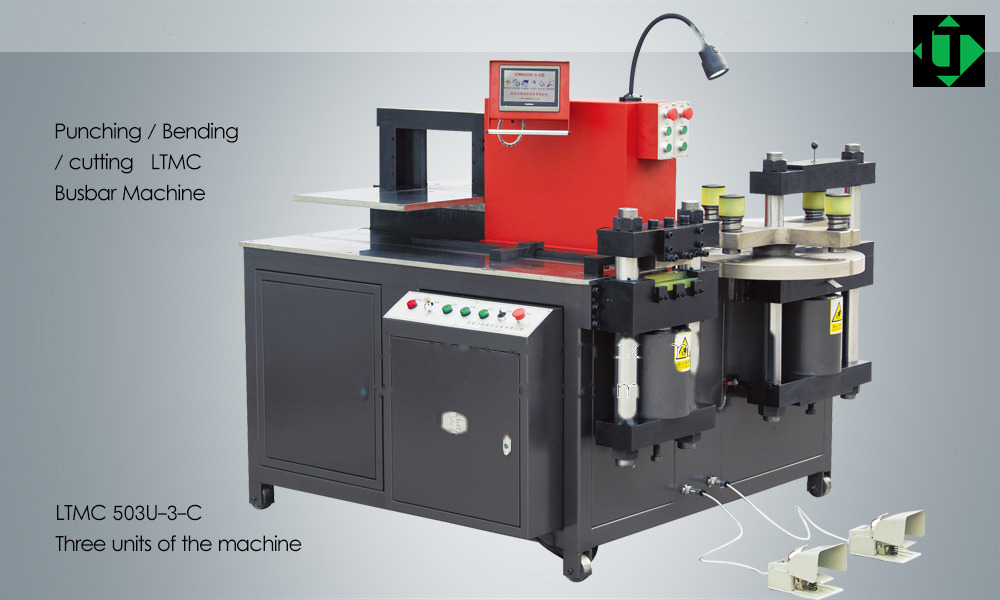
Respuesta breve: una misma máquina hidráulica 3 en 1 —por ejemplo LT 303U-3-C, 503U-3-C u 803U-3-C— puede procesar barras de cobre y de aluminio para tableros y celdas en Argentina. Eso no significa que un set-up aprobado en cobre libere el mismo ángulo, la misma rebaba o la misma calidad de orificio en aluminio. Al cambiar el material, hay que revisar la holgura de matriz, la tabla de retorno elástico y las primeras piezas.
Por qué el material cambia el set-up en un taller argentino
En Buenos Aires, Córdoba, Rosario o Santa Fe, muchos fabricantes de tableros BT/MT trabajan planchuelas de cobre como conductor principal y, en algunos proyectos, aluminio por peso o costo. Ambos materiales entran en tableros pensados según IRAM e IEC 61439, pero no se comportan igual en la máquina. El cobre suele tomarse como referencia de tonelaje; el aluminio pide otra holgura, otro radio mínimo y una compensación de ángulo distinta.
Punzonado: holgura y calidad del orificio
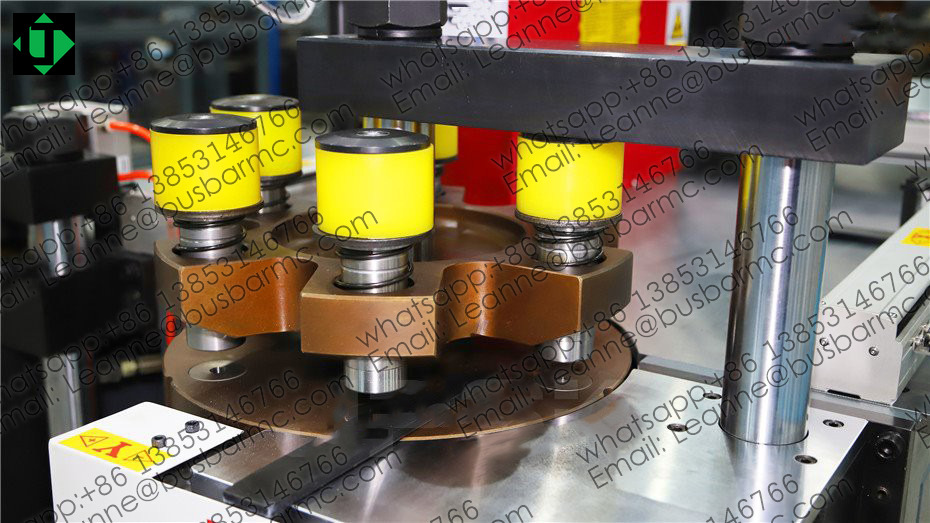
La calidad del punzonado se juzga por la posición del orificio respecto del datum del plano, el diámetro o perfil, la distancia al borde, la rebaba y la deformación, no por la precisión declarada del posicionamiento. En las máquinas LT 303U-3-C, 503U-3-C y 803U-3-C, una torreta de varios puestos cubre familias habituales de redondos y ovalados cuando la matriz, la holgura y el pisador corresponden al material y al temple. Rangos públicos de punzonado: 303 Φ4.3–Φ25, 503 Φ4.3–Φ30, 803 Φ4.3–Φ34 mm.
Corte: cuchillas, apriete y rebaba
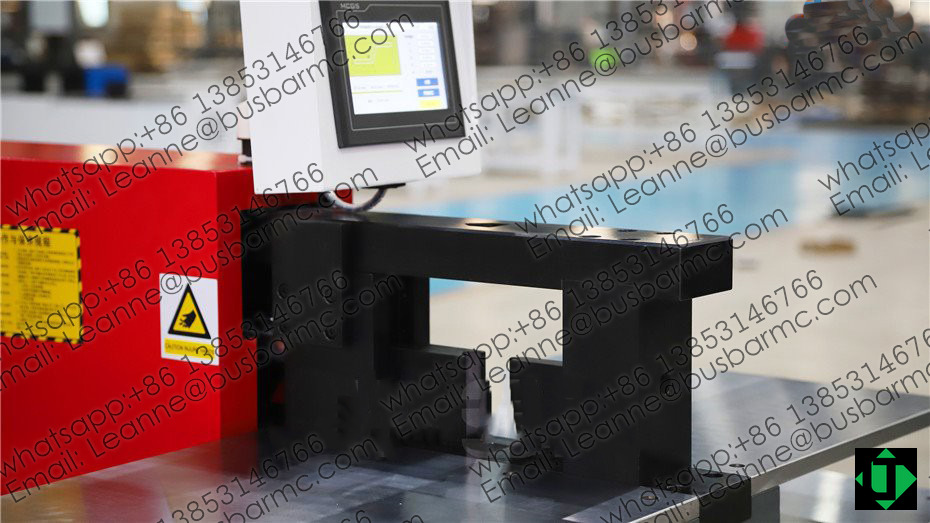
El corte hidráulico de planchuelas de cobre o aluminio es un ciclo corto y con pocas virutas, habitual en tableros. La calidad del filo depende de la holgura, el filo de la cuchilla, la alineación, el apriete y el apoyo. Una holgura incorrecta genera rebabas y deformación local, que después complican el punzonado, el plegado y la inspección eléctrica del tablero. Un criterio ilustrativo de medición en FAT es una rebaba por debajo de aproximadamente el 25 % del espesor: sirve como medición, no como eslogan.
Plegado: la tabla de retorno elástico debe ser específica del material
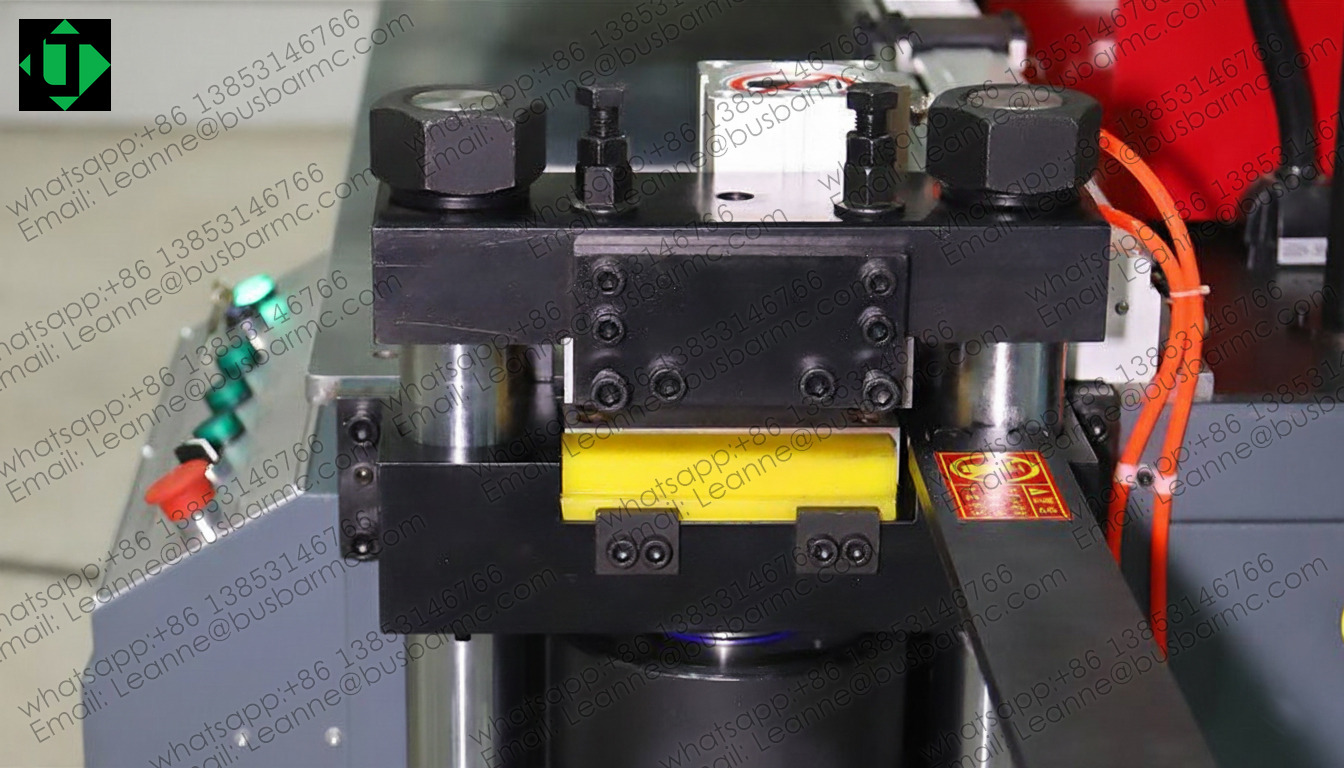
El aluminio suele requerir mayor compensación de ángulo y un radio interior mínimo más conservador que el cobre. No copien un programa de cobre sobre una planchuela de aluminio sin una prueba. El plegado plano y el plegado vertical o de canto tienen envolventes distintas: las tablas públicas indican, por ejemplo, 10×100 mm en 303U-3-C y 12×120 mm en 503U-3-C y 803U-3-C para el plegado vertical.
Una máquina, dos materiales: reglas prácticas
- Mantengan tablas de retorno elástico y, si hace falta, prácticas de utillaje separadas para cobre y aluminio.
- Elijan el modelo 303, 503 u 803 por el trabajo más exigente (ancho × espesor, orificio y pliegue), no por la barra promedio.
- Acuerden en el FAT muestras de cobre y, si el taller lo usa, de aluminio, con instrumentos y puntos de medición definidos.
Preguntas frecuentes
¿Puede una sola máquina de barras procesar cobre y aluminio?
Sí. Las máquinas 3 en 1 LT 303U-3-C, 503U-3-C y 803U-3-C están previstas para barras de cobre y de aluminio, siempre que la capacidad, la holgura y las pruebas de primera pieza acompañen al material.
¿Hace falta otra matriz para el aluminio?
Hace falta revisar holgura, pisador y desgaste. En muchos talleres se pueden compartir familias de matrices, pero no se debe dar por válido un juego aprobado solo en cobre.
¿Por qué el aluminio se pliega de otra manera?
Por el módulo elástico y el temple: el retorno elástico suele ser mayor y el radio mínimo, más exigente. Por eso la tabla de compensación debe ser específica.
Cómo pedir una cotización
Para una cotización, envíen planos, material (cobre o aluminio y temple), el ancho × espesor máximo, la lista de orificios y pliegues, las tolerancias y la tensión de alimentación a [email protected] o por WhatsApp al +86 13853146766. Más información en https://busductmachine.com/.