Español
 English
 Português


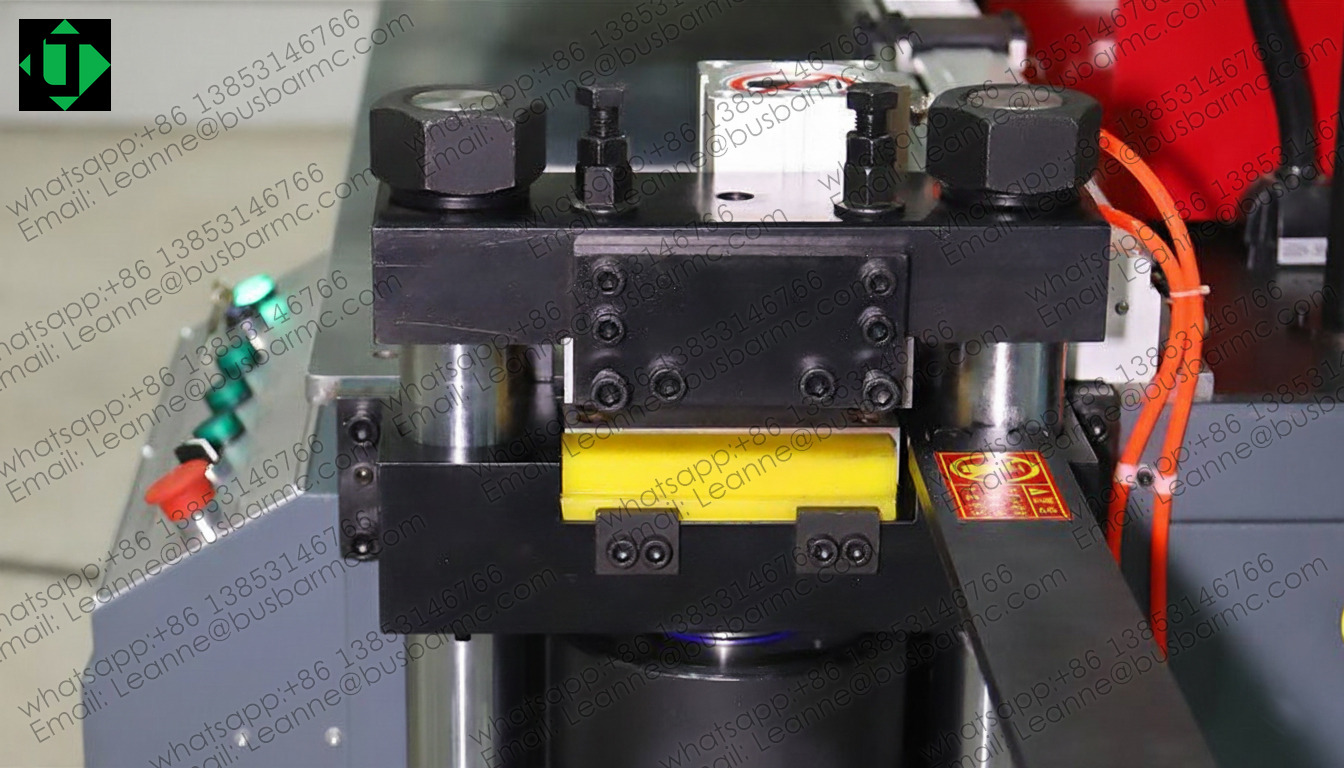
Respuesta breve: una máquina de corte de barras —independiente o como estación de cizalla en una 3 en 1 LT 303U-3-C, 503U-3-C u 803U-3-C— debe elegirse según el material, la tolerancia de longitud terminada, la escuadra, el límite de rebaba y la deformación del borde, no solo por el espesor máximo del folleto. Un filo de corte deficiente genera retrabajo en el punzonado, el plegado, el armado y la inspección eléctrica del tablero. La calidad se demuestra con muestras de FAT documentadas, no con una sola pieza de exhibición.
Qué confirmar antes de comprar
- Ancho × espesor de las planchuelas de cobre o aluminio que el taller corta con regularidad, y el caso más exigente.
- Tolerancia de longitud, escuadra del corte y límite de rebaba acordados para tableros según IRAM/IEC.
- Instrumentos, cantidad de muestras, puntos de medición e inspector para el FAT.
Métodos de corte y sistemas de posicionamiento
Cizalla hidráulica
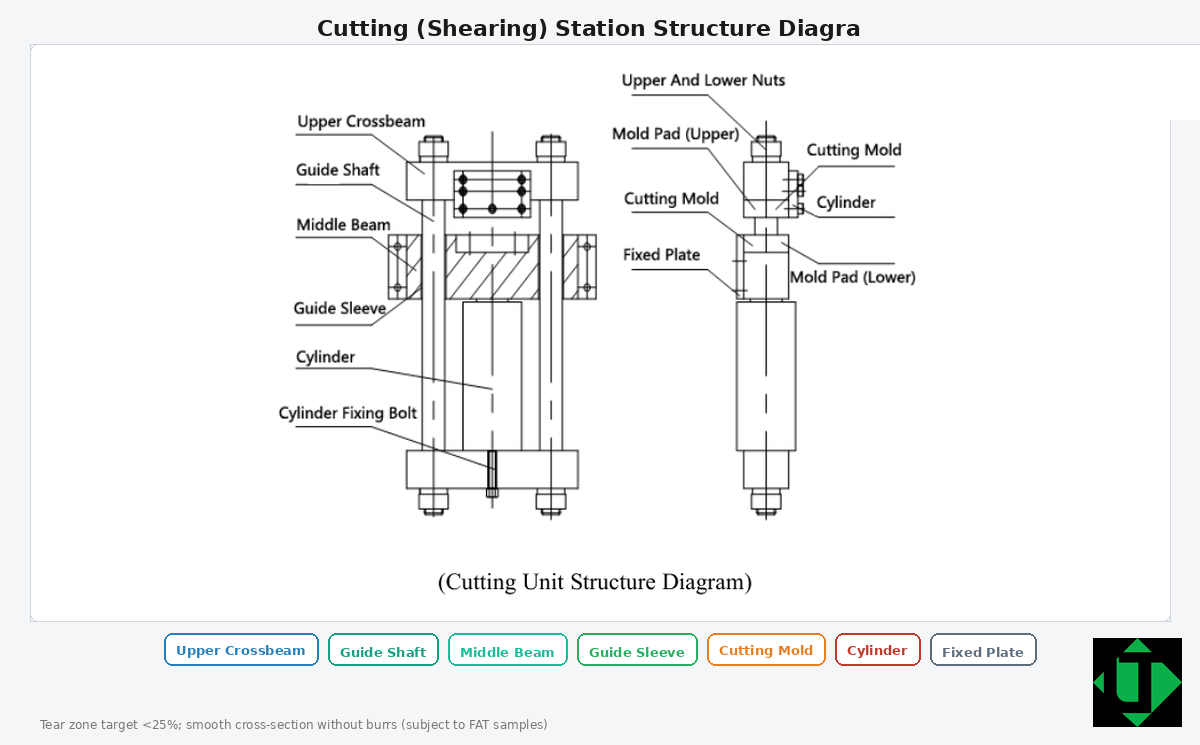
Es el método habitual para barras de cobre y aluminio en tableros: ciclo corto y pocas virutas. La calidad del borde depende de la holgura, el filo, la alineación, la mordaza y el apoyo.
Corte por sierra
La sierra puede servir para secciones o materiales donde la cizalla no es la mejor vía, pero introduce viruta y otro tipo de burrete. En un taller de tableros de Buenos Aires o Rosario, la cizalla de la 3 en 1 suele cubrir la mayor parte de las planchuelas de cobre.
Tope manual frente a posicionamiento servo o CNC
Un tope manual alcanza para series cortas si el operario es constante. El posicionamiento servo o CNC reduce la dispersión de longitud cuando el plano se repite, algo frecuente en kits de barras para tableros de distribución.
Resultados de corte que hay que inspeccionar
Antes del FAT, acuerden tolerancia, instrumento, cantidad de muestras, puntos de medida, responsable y método de aceptación. En ensayos continuos, registren piezas consecutivas, no una sola muestra elegida. Un criterio ilustrativo es la rebaba por debajo de cerca del 25 % del espesor, como medición, no como consigna de marketing.
Dónde queda el corte en una máquina 3 en 1
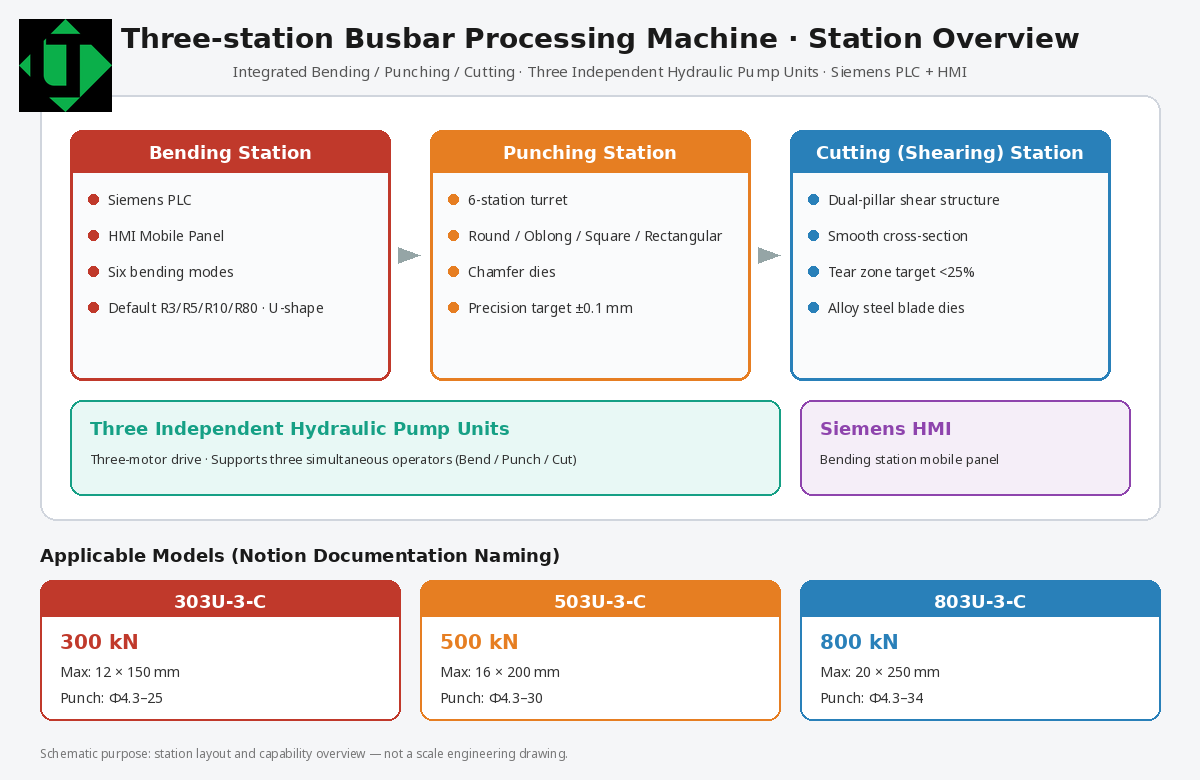
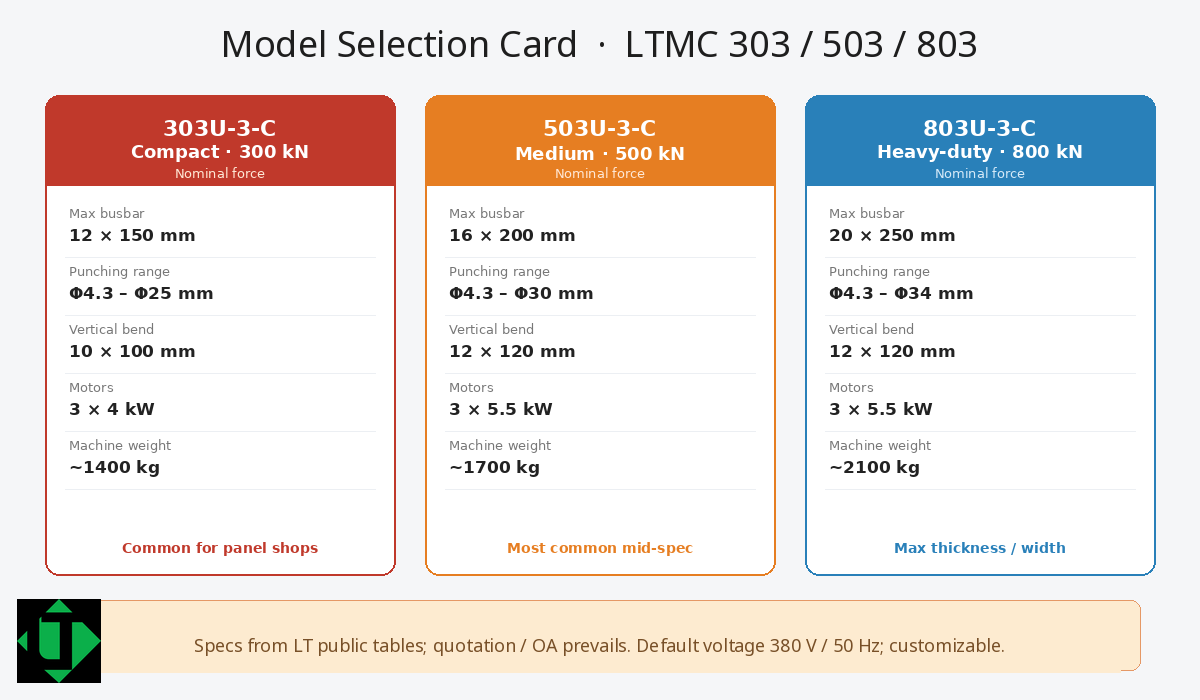
En las máquinas LT de la serie U-3-C, la cizalla comparte el bastidor con el punzonado y el plegado, con grupos de bomba independientes para que las estaciones puedan trabajar en paralelo cuando hay personal y condiciones de seguridad. Las clases públicas de corte son 12×150 mm (303), 16×200 mm (503) y 20×250 mm (803); confirmen el enunciado de ancho en la oferta.
Consejos de compra
Pidan un FAT con la sección representativa del taller, no solo con el cobre del folleto. Si el destino es un taller en Argentina, declaren la tensión 380 V / 50 Hz —habitual en la industria local— y el idioma del HMI. La máquina puede enviarse por los puertos de Buenos Aires, Rosario o Zárate; eso no reemplaza la prueba de corte en recepción.
Preguntas frecuentes
¿Qué es una máquina de corte de barras?
Es el equipo que corta por cizalla o, en algunos casos, por sierra, barras de cobre o aluminio a la longitud del plano, con un borde controlado.
¿Cizalla o sierra?
Para planchuelas de cobre de tablero, la cizalla hidráulica es la vía más habitual. La sierra queda para excepciones de sección o de material.
¿La cizalla de una 3 en 1 reemplaza a una cortadora dedicada?
En la mayoría de los talleres de tableros argentinos de lote mixto, sí, si la clase 303, 503 u 803 cubre el ancho × espesor y el FAT lo demuestra. Una línea dedicada tiene sentido cuando el volumen de solo corte lo justifica.
¿Cómo se juzga la calidad del corte?
Por longitud, escuadra, rebaba y deformación sobre muestras representativas, con instrumentos acordados.
Cómo pedir una cotización
Para una cotización, envíen planos, material (cobre o aluminio y temple), el ancho × espesor máximo, la lista de orificios y pliegues, las tolerancias y la tensión de alimentación a [email protected] o por WhatsApp al +86 13853146766. Más información en https://busductmachine.com/.